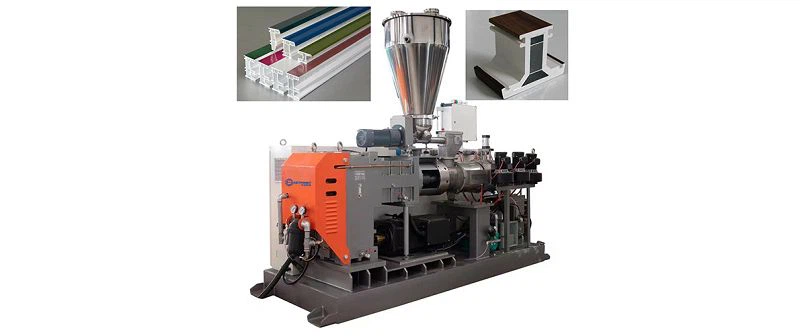
Jako wiodący dostawca sprzętu do wytłaczania okien z PCV, spędziłem lata współpracując z producentami, aby rozwiązywać problemy, optymalizować i udoskonalać każdą część procesu wytłaczania, a niewiele komponentów ma tak duże znaczenie dla jakości produktu końcowego jak system chłodzenia. Jeśli dopiero zaczynasz wytłaczanie profili lub chcesz unowocześnić swoją linię, możesz się zastanawiać: Jaki jest system chłodzenia wytłaczarki do okien PCV i dlaczego powoduje on uszkodzenie gotowych okien? Rozłóżmy to na czynniki pierwsze, począwszy od podstawowego celu systemu, a skończywszy na jego integracji z całym procesem produkcyjnym.
Najpierw spójrzmy na to, jak wytłaczanie okien PCV działa na wysokim poziomie. Po przepuszczeniu profilu okiennego PCV przez wytłaczarkę profili PCV, proces rozpoczyna się od podgrzewania i topienia surowej żywicy PCV (zmieszanej ze stabilizatorami, plastyfikatorami i innymi dodatkami) wewnątrz cylindra wytłaczarki. Stopione PCV przepuszczane jest przez matrycę, która kształtuje go w przybliżony zarys ramy okiennej – powiedzmy profil o wymiarach 2 x 4 cale z rowkami na szyby lub szprosy. Ale ten stopiony PVC jest miękki, plastyczny i niemożliwy do dokładnego manipulowania bezpośrednio po wyjęciu z matrycy. W tym miejscu wkracza układ chłodzenia: jego zadaniem jest szybkie i równomierne zestalenie stopionego profilu w celu zablokowania jego kształtu, ustabilizowania jego wymiarów i przygotowania do cięcia, wykańczania i pakowania.
Zbyt słabe chłodzenie powoduje, że profil wypaczy się, zwinie lub straci swoje dokładne wymiary w momencie opuszczenia linii wytłaczarki, co prowadzi do okien, które nie pasują do siebie lub nie są odpowiednio uszczelnione. Zbyt szybkie chłodzenie powoduje wewnętrzne naprężenia, kruchość lub nierówną gęstość, co powoduje, że okno jest podatne na pękanie lub słabą wydajność w dłuższej perspektywie. W przypadku profili okiennych konsystencja nie podlega negocjacjom: różnica w grubości ścianki wynosząca 0,5 mm lub wypaczona krawędź może oznaczać, że gotowe okno nie przejdzie kontroli jakości. Dlatego każda część układu chłodzenia jest kalibrowana pod kątem unikalnych właściwości termicznych PVC, które różnią się od innych materiałów, takich jak WPC, PE, a nawet inne profile PVC – ważne rozróżnienie przy porównywaniu linii takich jak linia do wytłaczania tarasów WPC lub linia do wytłaczania profili PE, które wykorzystują systemy chłodzenia dostosowane do ich własnych potrzeb materiałowych.
Przyjrzyjmy się teraz podstawowym elementom układu chłodzenia typowej wytłaczarki okiennej z PCV, ponieważ nie jest to tylko pojedynczy zbiornik wody. Większość nowoczesnych linii wykorzystuje wielostopniowy, modułowy system, zaprojektowany tak, aby stopniowo chłodzić profil, a nie go szokować. Oto jak to się rozkłada:
Pierwszym i najbardziej krytycznym etapem jest kalibrator, czasami nazywany „matrycą kalibracyjną” lub „kalibratorem próżniowym”. Jest to precyzyjnie obrobione narzędzie wykonane z aluminium lub stali nierdzewnej, przycięte na dokładny wymiar Twojego profilu okiennego PCV. Zaraz po wyjściu stopionego PVC z głównej dyszy wytłaczarki wchodzi do kalibratora, który znajduje się tuż nad wyjściem z matrycy w dedykowanej jednostce chłodzącej. Kalibrator ma dwie kluczowe cechy: płaszcz wodny, który zapewnia cyrkulację chłodnej wody wokół zewnętrznej strony profilu oraz szereg małych otworów podciśnieniowych wzdłuż jego wewnętrznej powierzchni. Porty te wytwarzają delikatne ssanie, które przyciąga miękki, wciąż stopiony PVC ściśle do ścianek kalibratora, zmuszając go do przyjęcia dokładnego kształtu narzędzia – bez wypaczeń i dryftu wymiarowego.
W przypadku okien PCV ten etap przebiega w znacznie niższej temperaturze niż na przykład linia do wytłaczania ościeżnic PCV lub linia do wytłaczania sufitów PCV. Profile okienne mają cieńsze ścianki (zwykle od 1,5 mm do 3 mm) w porównaniu do ościeżnic czy paneli sufitowych, dlatego wymagają bardziej precyzyjnej kontroli wymiarowej. Woda chłodząca w kalibratorze jest zwykle utrzymywana w temperaturze od 10°C do 20°C (50°F do 68°F), co jest optymalnym punktem, który schładza zewnętrzną warstwę PVC na tyle, aby ją zestalić, nie powodując zatrzymywania zbyt dużej ilości ciepła przez materiał wewnętrzny. Jeśli woda będzie zbyt ciepła, profil straci kształt; zbyt zimno, a zewnętrzna powłoka stwardnieje zbyt szybko, zatrzymując wewnętrzne ciepło i prowadząc do pękania.
Po kalibratorze następuje drugi etap chłodzenia, którym zwykle jest długi, korytowy zbiornik chłodzący lub szereg łaźni wodnych. Na tym etapie następuje stopniowe schładzanie profilu podczas jego ciągnięcia przez zespół odciągający (kolejny kluczowy element wytłaczany). W przeciwieństwie do kalibratora, który jest zamknięty i precyzyjnie sterowany, te zbiorniki wtórne są otwarte na powietrze, więc działają poprzez zanurzenie profilu na całej długości w zimnej wodzie, przy czym temperatura wody powoli rośnie na całej długości zbiornika. Czekaj – po co zwiększać temperaturę? Jeśli zbyt szybko schłodzisz cienki profil okienny z PCV w jednej zimnej kąpieli, powierzchnia zewnętrzna skurczy się szybciej niż materiał wewnętrzny, tworząc naprężenia wewnętrzne, które z czasem osłabią profil. Stopniowe podgrzewanie wody chłodzącej w miarę przesuwania się w dół strumienia umożliwia równomierne ochłodzenie PCV, eliminując naprężenia i zapewniając stałą gęstość w całym profilu.
Na przykład typowy zbiornik dodatkowy może mieć trzy sekcje: pierwsza sekcja to 15°C (59°F) do wstępnego chłodzenia, druga to 20°C (68°F) do dalszego krzepnięcia, a trzecia to 25°C (77°F) do doprowadzenia profilu do temperatury, przy której jest wystarczająco wytrzymały w obsłudze bez uszkodzenia go podczas przemieszczania się do piły tnącej. To stopniowe chłodzenie to jedna z największych zalet dobrze zaprojektowanego systemu chłodzenia okien PCV w porównaniu z prostszymi liniami, które pomijają ten krok.
Niektóre zaawansowane systemy obejmują również etapy chłodzenia powietrzem, szczególnie w przypadku złożonych profili okiennych z wewnętrznymi wnękami lub skomplikowanymi rowkami. Po fazach schładzania wodą zestaw dmuchaw z wymuszonym nadmuchem osusza profil i nieco bardziej chłodzi jego powierzchnię przed cięciem, zapobiegając powstawaniu plam wodnych na gotowych oknach. W przypadku profili o małych elementach wewnętrznych (takich jak kanały na okucia w ramie okna) chłodzenie powietrzem może również pomóc w utrzymaniu delikatnych detali w nienaruszonym stanie, ponieważ woda może przedostać się do tych rowków i spowodować nierównomierne chłodzenie.
Porozmawiajmy teraz o tym, jak system chłodzenia integruje się z całą linią do wytłaczania. Układ chłodzenia nie istnieje w próżni – jego wydajność jest powiązana z prędkością wyjściową wytłaczarki, jakością surowej żywicy PVC i kalibracją wszystkich pozostałych komponentów. Na przykład, jeśli zwiększysz wydajność wytłaczarki profili PCV, aby wyprodukować więcej profili na godzinę, będziesz musiał dostosować system chłodzenia, aby dotrzymać kroku: szybciej poruszające się profile wymagają większej wydajności chłodzenia lub dłuższego zbiornika chłodzącego, aby zapewnić ich zestalenie przed cięciem. I odwrotnie, jeśli pracujesz z inną formułą PVC (powiedzmy, zawierającą więcej plastyfikatorów dla bardziej miękkich uszczelek okiennych), będziesz musiał nieco obniżyć temperaturę chłodzenia, ponieważ plastyfikowany PVC stygnie szybciej i jest bardziej podatny na wypaczanie.
Tutaj liczy się specjalistyczny projekt. Jako dostawca sprzętu do wytłaczania okien z PCV widziałem, jak wielu producentów rezygnuje z systemów chłodzenia, aby zaoszczędzić pieniądze, ale kończyło się to wysokim odsetkiem złomów, niestabilną jakością okien i wyższymi długoterminowymi kosztami konserwacji. Na przykład tani system chłodzenia może wykorzystywać pojedynczy, nieizolowany zbiornik z wodą o słabo regulowanej temperaturze, co prowadzi do wypaczania profili zaraz po opuszczeniu linii. Lub może mieć słabą próżnię w kalibratorze, więc nawet doskonale obrobiona matryca nie będzie w stanie utrzymać kształtu profilu.
Porównajmy to również z innymi liniami profili, aby umieścić chłodzenie okien PCV w odpowiednim kontekście. Na przykład linia do wytłaczania tarasów WPC wykorzystuje większe, grubsze profile i potrzebuje solidniejszego systemu chłodzenia z większym przepływem wody, ponieważ WPC (kompozyt drewna i tworzywa sztucznego) zawiera włókna drzewne, które mogą zatrzymywać ciepło inaczej niż czysty PVC. Linia do wytłaczania profili PE wykorzystuje chłodzenie w niższej temperaturze, ponieważ PE topi się w niższej temperaturze niż PVC, więc system chłodzenia nie musi tak ciężko pracować, aby zestalić profil. Ościeżnice drzwi PCV, jak wspomniałem wcześniej, są grubsze od ram okiennych, dlatego ich systemy chłodzenia mają większe kalibratory i nieco cieplejszą wodę, ponieważ grubsze profile schładzają się dłużej. Tymczasem profile sufitowe z PCV są płaskie i cienkie, więc ich systemy chłodzenia kładą nacisk na płaskość, a kalibrowane rolki zapobiegają wyginaniu się profilu podczas chłodzenia, co jest mniej krytyczne w przypadku ram okiennych ze sztywną, wielokomorową konstrukcją.


Omówmy teraz typowe wyzwania i wskazówki dotyczące konserwacji układu chłodzenia, ponieważ nawet najlepszy system wymaga regularnej konserwacji, aby dobrze działać. Największym problemem, z jakim spotykają się klienci, jest osadzanie się kamienia w płaszczach wodnych i zbiornikach chłodzących. Woda z kranu zawiera minerały, takie jak wapń i magnez, które z czasem wytrącają się, pokrywając ścianki kalibratora i rury chłodzące. Ta warstwa izolacyjna zapobiega prawidłowemu przekazywaniu ciepła, przez co system chłodzenia staje się mniej skuteczny, co prowadzi do wypaczenia profili. Aby temu zapobiec, zalecam stosowanie wody dejonizowanej lub zmiękczonej w układzie chłodzenia i regularne odkamienianie (co 3 do 6 miesięcy, w zależności od jakości wody).
Innym częstym problemem jest zatkanie otworu podciśnieniowego w kalibratorze. Żywica PVC może podczas topnienia uwalniać niewielkie ilości wilgoci lub lotnych związków, które mogą mieszać się z kurzem i osadzać się w maleńkich portach próżniowych. Zatkane porty oznaczają nierówne zasysanie, co prowadzi do przekrzywienia profili lub nierównej grubości ścianek. Szybka, codzienna kontrola portów podciśnieniowych kalibratora przy użyciu sprężonego powietrza do wydmuchania wszelkich zanieczyszczeń może zaoszczędzić wielu godzin poprawiania złych profili.
Na koniec upewnij się, że cyrkulacja wody w układzie chłodzenia jest prawidłowo utrzymana. Nieszczelności płaszcza wodnego lub uszkodzona pompa mogą prowadzić do niskiego przepływu wody, co oznacza niewystarczające chłodzenie w przypadku procesów wytłaczania o dużej wydajności. Regularnie sprawdzaj węże, pompy i uszczelki, aby zapewnić spójny przepływ, i zainwestuj w jednostkę kontroli temperatury (TCU), która automatycznie dostosowuje temperaturę wody w oparciu o wydajność wytłaczarki. Jest to szczególnie ważne, jeśli pracujesz na wiele zmian lub zmieniasz rozmiary profili, ponieważ ręczna regulacja temperatury może prowadzić do niespójnej jakości.
Ostatecznie w układzie chłodzenia profil okienny ze stopionego PCV zmienia się z szorstkiego, miękkiego kształtu w precyzyjnie zaprojektowany element, który zapewni izolację, bezpieczeństwo i funkcjonalność domów przez dziesięciolecia. To nie jest refleksja – to jedna z podstawowych części, która odróżnia wysokiej jakości linię okien PCV od tej, która wytwarza złom. Jeśli chcesz zmodernizować istniejącą linię lub stworzyć nowy zakład produkcyjny, współpraca z dostawcą, który rozumie, w jaki sposób systemy chłodzenia integrują się konkretnie z profilami okiennymi z PCV (a nie tylko z profilami ogólnymi), będzie miała ogromne znaczenie.
Jeśli chcesz dowiedzieć się więcej o tym, jak dobrze zaprojektowany system chłodzenia może zwiększyć wydajność produkcji i zmniejszyć ilość odpadów, skontaktuj się z nami, aby omówić swoje potrzeby. Niezależnie od tego, czy chcesz rozszerzyć swoją linię, wymienić przestarzałą jednostkę chłodzącą, czy też poznać inne rozwiązania do wytłaczania profili, takie jak te oferowane do ościeżnic, sufitów, desek lub profili PE, możemy pomóc Ci znaleźć odpowiednią konfigurację dla Twojej firmy.