Jeśli kiedykolwiek chodziłeś po podłodze zakładu przetwórstwa tworzyw sztucznych, wiesz, że granulowanie PCW to cichy szkielet niezliczonych produktów – od rur i ram okiennych po urządzenia medyczne i opakowania elastyczne. Ale każdy, kto prowadzi linię do granulowania PCV, powie, że jest to w równym stopniu sztuka i nauka. Kilka stopni różnicy w temperaturze, źle ustawione ustawienie prędkości ślimaka lub źle ustawiona szczelina noża mogą sprawić, że to, co powinno być wysokiej jakości, jednolitym granulatem, stanie się niechlujną, niespójną partią, która będzie kosztować przestoje, straty materiału i utracone przychody.
Jako dostawca z wieloletnim praktycznym doświadczeniem we wspieraniu operacji polegających na precyzyjnym granulowaniu, współpracowałem z kierownikami zakładów i inżynierami procesu, którzy spędzili miesiące na rozwiązywaniu problemów z niską jakością pelletu. Wiele osób zaczyna od porównania swojej linii z typowymi konfiguracjami dla innych tworzyw sztucznych, takich jak poliolefiny, ale PCV to wyjątkowa bestia. Jego struktura chemiczna – wysoka zawartość chloru, wrażliwość na ciepło i tendencja do degradacji, jeśli nie jest ustabilizowana – wymaga dostosowanych parametrów procesu. Dobra wiadomość? Optymalizacja tych parametrów nie polega na zgadywaniu ani próbach i błędach. Chodzi o zrozumienie współzależności każdej zmiennej na linii i dostosowanie ich w sposób zapewniający równowagę wydajności, jakości i trwałości sprzętu.
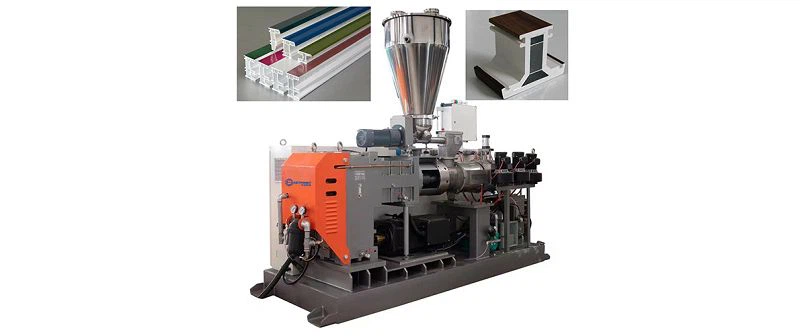
Zanim zagłębimy się w sedno sprawy, spójrzmy na to, co faktycznie robi linia do granulowania PVC. Linia pobiera surową żywicę PCV (często zmieszaną ze stabilizatorami, plastyfikatorami, pigmentami i innymi dodatkami), topi ją, przeciska przez matrycę z małymi otworami, a następnie tnie ciągłe pasma na jednolite granulki. Różni się to od, powiedzmy, aLinia do granulowania PEktóry radzi sobie z poliolefinami, które mają niższą lepkość stopu i mogą tolerować wyższe temperatury przetwarzania. Z drugiej strony PVC zaczyna rozkładać się w temperaturach tak niskich jak 160°C, więc precyzja nie podlega negocjacjom. Błędny krok nie tylko niszczy pelety, ale może z czasem spowodować korozję śrub, beczek i matryc, prowadząc do kosztownych napraw sprzętu.


Przede wszystkim porozmawiajmy o profilowaniu temperatury – jest to najważniejszy parametr granulowania PVC. Wielu operatorów ustala temperaturę w oparciu o ogólne wytyczne dotyczące przetwarzania PCW, ale w rzeczywistości należy ją dostosować do konkretnej receptury i konfiguracji linii. Bęben wytłaczarki jest podzielony na strefy, z których każda służy określonemu celowi: strefa zasilania, strefa przejściowa, strefa topienia i strefa adaptera przed matrycą. W przypadku PVC temperatury w strefie zasilania są często utrzymywane na nieco niższym poziomie, około 140–150°C, aby zapobiec przedwczesnemu stopieniu i zbrylaniu się żywicy w leju zasypowym. Jeśli strefa podawania jest zbyt gorąca, żywica może się zlepiać, co prowadzi do nierównomiernego podawania i nierównego stopienia.
Przechodząc do strefy przejściowej i topienia, temperatury powinny rosnąć stopniowo, a nie gwałtownie – to kolejna kluczowa różnica w porównaniu z liniami dla innych tworzyw sztucznych. Lepkość PVC spada wraz ze wzrostem temperatury, ale zbyt duża ilość ciepła przyspieszy degradację, powodując wydzielanie się chlorowodoru (HCl) w postaci gazu odlotowego. HCl jest żrący i może uszkodzić elementy wytłaczarki, jeśli nie jest odpowiednio odpowietrzony, dlatego zawsze zalecamy odpowietrzanie wytłaczarki w strefie przejściowej, aby usunąć wszelkie lotne gazy. Strefa matrycy jest prawdopodobnie najważniejsza: w tym przypadku stopiony PVC musi mieć stałą temperaturę 170–185°C, w zależności od zawartości plastyfikatora. Elastyczny PVC (z dużą zawartością plastyfikatora) wymaga niższych temperatur, aby uniknąć pęknięcia pasma, podczas gdy sztywny PVC może wytrzymać wyższą granicę zakresu. Widziałem, jak operatorzy szli na skróty, ustawiając zbyt niską temperaturę matrycy, co prowadziło do sztywnych, kruchych pasm, które łamały się podczas cięcia, lub zbyt wysoką, co skutkowało degradacją granulek z przebarwieniami i słabymi właściwościami mechanicznymi.
Następnie prędkość ślimaka i przepustowość – dwie zmienne, które są ze sobą ściśle powiązane i często źle rozumiane. Prędkość ślimaka określa, jak duża siła ścinająca jest przykładana do PVC podczas jego przemieszczania się przez wytłaczarkę. Zbyt duże ścinanie spowodowane dużą prędkością ślimaka może generować nadmiar ciepła, co prowadzi do degradacji, natomiast zbyt małe ścinanie oznacza, że żywica nie miesza się prawidłowo z dodatkami, co skutkuje granulatem o nierównym kolorze lub niespójnym składzie. Dla typowegoLinia do granulowania PCV, zalecamy rozpoczęcie od prędkości ślimaka odpowiadającej wydajności – zwykle około 50–150 obr./min, w zależności od rozmiaru linii. Kluczem jest tutaj zrównoważenie prędkości i wydajności ślimaka, tak aby ciśnienie stopu na matrycy było stabilne. Skoki lub spadki ciśnienia stopu są sygnałem ostrzegawczym: skoki oznaczają zbyt duże przeciwciśnienie, które może uszkodzić matrycę lub spowodować pęknięcie pasma; krople oznaczają niespójny przepływ, co prowadzi do nierównych rozmiarów peletek. Wiele nowoczesnych linii posiada czujniki ciśnienia na matrycy, które umożliwiają regulację prędkości lub przepustowości ślimaka w czasie rzeczywistym, aby utrzymać ciśnienie w wąskim zakresie. Jest to szczególnie ważne, jeśli używasz preparatów o dużej zawartości wypełniacza, który może zwiększyć lepkość i spowodować dodatkowe obciążenie śruby.
Parametry rozdrabniacza to kolejny często pomijany obszar, który ma ogromny wpływ na jakość pelletu. Po opuszczeniu matrycy pasma są schładzane (zwykle w łaźni wodnej) przed przeciągnięciem do obcinaka. Temperatura kąpieli wodnej jest tutaj krytyczna – w przypadku PVC zalecamy temperaturę kąpieli 40–60°C, nie bliską wrzenia. Jeśli woda jest zbyt gorąca, nici nie stwardnieją wystarczająco, co spowoduje, że granulki staną się miękkie i skleją się. Jeśli jest za zimno, pasma mogą stać się kruche, powodując odpryskiwanie lub łamanie pelletu podczas obcinania. Prędkość ściągacza (która kontroluje prędkość poruszania się pasm) musi być idealnie zsynchronizowana z prędkością obcinarki. Idealny stosunek polega na tym, że pasma poruszają się z prędkością, która pozwala ostrzom tnącym pociąć je na peletki o stałej długości – zwykle 3–5 mm w przypadku większości zastosowań PCW. Jeśli ściągacz będzie zbyt szybki lub nóż będzie zbyt wolny, pelety będą za długie; jeśli ściągacz jest zbyt wolny, będą one za krótkie lub pasma będą się zwijać. Nawet niewielka niewspółosiowość ostrzy tnących – zaledwie ułamek milimetra – może powodować nierówne cięcie, co prowadzi do drobnych cząstek (małych cząstek przypominających kurz), które zanieczyszczają wsad. Kary to nie tylko kwestia jakości; mogą również zatykać filtry, wymagać dodatkowego czyszczenia, a nawet wpływać na dalsze przetwarzanie, takie jak formowanie wtryskowe, gdzie drobne cząstki mogą powodować puste przestrzenie w gotowych częściach.
Poczekaj, krótka uwaga: jeśli dodasz kolorową przedmieszkę do swojego PVC, konfiguracja linii nieco się zmieni. To właśnie tam ALinia do wytłaczania kolorowych koncentratówwchodzi w grę, ponieważ jest przeznaczony do precyzyjnego mieszania dodatków i żywicy PVC bez powodowania degradacji. W przypadku przedmieszek kolorowych nieznacznie dostosowujemy szybkość ścinania, aby zapewnić równomierne rozproszenie pigmentu, bez przegrzewania stopionego materiału, dlatego też należy tutaj szczególnie ostrożnie dobrać profilowanie temperatury i prędkość ślimaka.
Porozmawiajmy teraz o często ignorowanych zmiennych, które mogą sabotować zoptymalizowane parametry: obsługę materiałów i konserwację. Nie chodzi tylko o dostosowywanie ustawień z dnia na dzień – drobne zmiany w jakości surowca lub stanie linii mogą wszystko zepsuć. Na przykład, jeśli surowa żywica PVC ma wyższą zawartość wilgoci niż zwykle, może to powodować powstawanie pęcherzyków pary w pasmach, prowadząc do pustych przestrzeni w peletach. Zawsze susz żywicę PVC przed obróbką – nawet niewielka ilość wilgoci (0,1% lub więcej) może spowodować wady. Zalecamy suszenie w temperaturze 80°C przez 2–4 godziny w suszarce pochłaniającej wilgoć, co jest standardem w przypadku większości linii PCV.
Rutynowa konserwacja jest równie ważna. Zużyte powierzchnie śrub lub beczek mogą powodować nierównomierne mieszanie i nadmierne ścinanie, nawet jeśli ustawienia są prawidłowe. Zatkane otwory matrycy mogą prowadzić do nierównomiernego przepływu pasma, ponieważ niektóre otwory mogą być zablokowane, co powoduje różną grubość pasma. Radzimy operatorom instalacji comiesięczną kontrolę otworów matrycy oraz wymianę śrub i cylindrów, gdy wykazują oznaki zużycia (zwykle po 2–5 latach intensywnego użytkowania, w zależności od wydajności). Regularnie sprawdzaj także ostrza tnące – tępe ostrza powodują nierówne cięcia i więcej drobnych cięć, dlatego ostrzenie lub wymiana ostrzy co 2–4 tygodnie, w zależności od użytkowania, to proste rozwiązanie, które robi dużą różnicę.
Inną częstą pułapką jest brak sprawdzania poprawności zmian parametrów. Wielu operatorów zmienia jedno ustawienie na raz, ale może to maskować podstawowe problemy. Najlepszym podejściem jest zastosowanie metody projektowania eksperymentów (DOE): testowanie małych, przyrostowych zmian temperatury, prędkości ślimaka, przepustowości i synchronizacji ostrza, a następnie mierzenie wyników przy użyciu wskaźników jakości, takich jak jednorodność wielkości granulek, wskaźnik płynięcia (MFI), konsystencja koloru i degradacja (sprawdzane za pomocą testów odbarwienia lub wartości kwasowej). Na przykład, jeśli widzisz więcej drobnych cząstek, możesz najpierw sprawdzić temperaturę kąpieli wodnej, następnie ostrość ostrza tnącego, a następnie synchronizację prędkości ściągacza, zmieniając pojedynczo prędkość ściągacza, aby wyizolować pierwotną przyczynę, zamiast regulować wszystkie zmienne na raz i zgadywać, co zadziałało.
Pozwólcie, że podzielę się prawdziwym przykładem, jak doprowadzić to do domu. W zeszłym roku współpracowaliśmy z małym zakładem produkującym rury, który konsekwentnie otrzymywał partie peletu z 15% karą, co prowadziło do 10 godzin przestojów tygodniowo podczas czyszczenia linii do granulowania i ponownej obróbki wadliwych partii. Ich początkowe ustawienia były zgodne z ogólnymi wytycznymi dotyczącymi PVC: temperatura matrycy 190°C, prędkość ślimaka 100 obr./min, łaźnia wodna 30°C. Zaczęliśmy od dostosowania temperatury matrycy do 178°C w przypadku sztywnej formuły PVC, co natychmiast zmniejszyło przebarwienia związane z degradacją. Potem zdaliśmy sobie sprawę, że ich kąpiel wodna była zbyt zimna, więc podnieśliśmy ją do 50°C – dzięki temu pasma stały się bardziej elastyczne i ograniczyły łamanie. Na koniec zsynchronizowaliśmy prędkość ściągacza i obcinaka z miernikiem cyfrowym (coś, czego firma nie robiła wcześniej, polegając na ręcznych ustawieniach) i zmniejszyliśmy wysokość kar do mniej niż 2%. Wynik? Skrócili przestoje o 8 godzin tygodniowo, zwiększyli wydajność pelletu o 12% i zaoszczędzili szacunkowo 45 000 dolarów rocznie na kosztach materiałów i robocizny. Na tym polega siła małych, ukierunkowanych korekt parametrów.
Porozmawiajmy teraz o zaawansowanych narzędziach, które mogą przenieść optymalizację na wyższy poziom. Nowoczesne linie do granulowania PVC często są wyposażone w oprogramowanie do monitorowania procesu, które śledzi dane w czasie rzeczywistym, takie jak ciśnienie stopu, temperatura we wszystkich strefach bębna, grubość pasma i prędkość cięcia. Dane te pozwalają wykryć trendy, zanim staną się problemami, takimi jak stopniowy wzrost temperatury matrycy, który może sygnalizować zatkanie otworu lub spadek ciśnienia stopu oznaczający wyłączenie szybkości podawania. Niektóre zakłady korzystają nawet z modeli uczenia maszynowego, które analizują te dane i automatycznie sugerują korekty parametrów, co jest szczególnie przydatne w przypadku operacji na dużą skalę prowadzonych przez całą dobę. Ale nawet jeśli Twoja linia jest starsza, nadal możesz optymalizować parametry za pomocą podstawowych narzędzi: suwmiarki do pomiaru długości peletek, mikroskopu do sprawdzania drobnych cząstek i testera wskaźnika szybkości płynięcia, aby upewnić się, że pelety spełniają specyfikacje.
Ostatecznie optymalizacja parametrów granulowania PVC jest procesem ciągłym, a nie jednorazową konfiguracją. W miarę zmiany receptury (np. przejścia ze sztywnego na elastyczne PCV lub dodania nowego stabilizatora) lub w miarę zużywania się elementów linii, konieczne będzie ponowne zrównoważenie ustawień temperatury, prędkości i synchronizacji. Kluczem jest zrozumienie, że wyjątkowe właściwości PVC – wrażliwość na ciepło, potrzeba konsekwentnego mieszania i tendencja do wytwarzania gazów korozyjnych – wymagają praktycznego, dostosowanego podejścia, a nie ogólnej konfiguracji.
Jeśli chcesz unowocześnić swoją obecną linię do granulowania PVC lub potrzebujesz pomocy w dostrojeniu parametrów do konkretnego zastosowania, nasz zespół ma dziesięciolecia doświadczenia we wspieraniu operacji od producentów małych partii po producentów na dużą skalę. Zapewniamy niestandardowe konfiguracje linii, audyty procesów i ciągłe wsparcie, aby pomóc Ci w pełni wykorzystać proces granulowania. Aby dowiedzieć się więcej o tym, jak możemy pomóc Ci poprawić jakość pelletu, zmniejszyć ilość odpadów i zwiększyć wydajność, skontaktuj się z naszym zespołem już dziś.