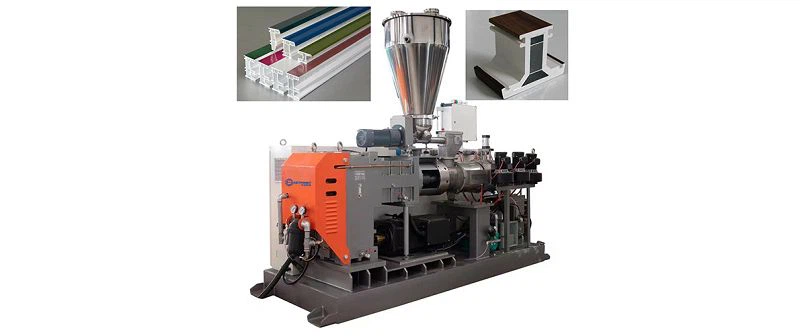
Jeśli kiedykolwiek oglądałeś linię do granulacji PE w akcji – czy to na żywo w zakładzie produkcyjnym, czy na szpuli demonstracyjnej produktu – być może w kluczowym momencie zastanawiałeś się:Co właściwie wpływa na szybkość wydobywania się granulatu PE?Jako dostawca pracujący na niestandardowych i standardowych liniach dla producentów tworzyw sztucznych, ciągle słyszę to pytanie i nie ma na nie jednej uniwersalnej odpowiedzi. Szybkość podawania linii do granulowania PE to krytyczny, zróżnicowany pomiar, który równoważy właściwości surowca, konstrukcję linii, jakość produktu i wydajność produkcji. Właściwe wykonanie może oznaczać różnicę między gładkimi, spójnymi pelletami, które sprzedają się za najwyższą cenę, a zmarnowanym materiałem, przestojami lub produktem, który nie spełnia standardów branżowych. Przyjrzyjmy się, co tak naprawdę oznacza prędkość posuwu, jak jest obliczana, jakie czynniki ją kształtują i jak ją zoptymalizować pod kątem konkretnej operacji.


Najpierw zdefiniujmy jasno terminy, ponieważ „prędkość posuwu” jest często mylona z powiązanymi wskaźnikami, takimi jak wydajność lub prędkość ślimaka. Szybkość podawania odnosi się do masy lub objętości surowego materiału PE (zwykle przemiału, granulek żywicy lub mieszanek), który jest podawany do leja zasypowego wytłaczarki w jednostce czasu – najczęściej mierzony w kilogramach na godzinę (kg/h) lub funtach na godzinę (lb/h). Jest to parametr wejściowy, a nie końcowy wynik pelletu, choć jest on bezpośrednio powiązany z celem końcowym. Natomiast wydajność to liczba gotowych peletek wychodzących na drugi koniec, pomniejszona o wszelkie drobne straty materiału powstałe w wyniku przetwarzania.
Dla kontekstu pomocne będzie porównanie tego z podobnymi liniami, które projektujemy w naszym zakładzie. Na przykład linia do granulowania PVC wykorzystuje wiele takich samych technologii wytłaczania rdzenia i systemów cięcia jak linia PE, ale stabilność termiczna i właściwości płynięcia PVC sprawiają, że jego idealna prędkość podawania jest niższa niż w przypadku PE, często ograniczona do 300–800 kg/h dla standardowych linii, w zależności od rozmiaru. To przydatny punkt odniesienia, ale wyjątkowe właściwości PE pozwalają mu pracować przy wyższych ogólnych szybkościach posuwu, o ile inne zmienne są prawidłowo wybrane. NaszLinia do granulowania PEna przykład linia została zaprojektowana do obsługi szybkości podawania od 100 kg/h w przypadku produkcji małych partii do 2000 kg/h w przypadku ciągłych operacji o dużej objętości, z niestandardowymi dostosowaniami do specjalnych materiałów PE.
Zajmijmy się teraz nauką dotyczącą określania szybkości posuwu. Sercem każdej linii do granulowania jest wytłaczarka jedno- lub dwuślimakowa, która topi surowe tworzywo sztuczne i przepycha je przez płytę matrycową, tworząc pasma, które następnie są schładzane i cięte na granulki. Ślimak wewnątrz wytłaczarki przypomina przenośnik taśmowy, ale jego prędkość, głębokość lotu i konstrukcja decydują o tym, ile materiału może przejść przez cylinder. W przypadku PE, który jest tworzywem termoplastycznym o stosunkowo niskiej temperaturze topnienia (około 105-130°C, w zależności od gatunku) i wysokiej przewodności cieplnej, łatwiej jest go przetwarzać w większych ilościach bez ryzyka przegrzania, dlatego jego szybkość podawania może być większa niż w przypadku innych popularnych tworzyw sztucznych.
Jednak sama konstrukcja śruby nie wystarczy. Porozmawiajmy o kluczowych czynnikach, które decydują o osiągalnym posuwie linii. Po pierwsze, charakterystyka surowca ma większe znaczenie, niż zdaje sobie sprawę większość nowych operatorów. Na przykład PE o małej gęstości (LDPE) ma niższą lepkość stopu niż PE o dużej gęstości (HDPE), dzięki czemu można go podawać z większą szybkością, nie powodując nadmiernego wzrostu ciśnienia w cylindrze wytłaczarki. Przemiał PE, który jest rozdrobnionym złomem poprzemysłowym lub poużytkowym, charakteryzuje się większą liczbą niespójności — pyłem, nierówną wielkością cząstek, a czasami resztkową wilgocią — dlatego jego szybkość podawania jest zwykle o 10–15% niższa niż w przypadku czystej żywicy, ponieważ niespójny materiał może zatykać ślimak lub powodować nierównomierne topienie. Właśnie dlatego wiele naszych konfiguracji linii do granulowania PE obejmuje osuszacz i zmieniacz sit do wstępnej obróbki materiału, pomagając utrzymać stałą, bezpieczną prędkość podawania nawet w przypadku przemiału.
Następnie rozmiar elementu linii nie podlega negocjacjom. Wytłaczarka dwuślimakowa o średnicy 50 mm będzie miała maksymalną prędkość podawania, podczas gdy wytłaczarka o średnicy 80 mm może obsłużyć 4-5 razy większą objętość. Ale nie chodzi tylko o wytłaczarkę: płyta matrycy, układ chłodzenia i granulator muszą być dostosowane do szybkości podawania. Jeśli zastosujesz szybkość podawania 1500 kg/h do zbyt małej płyty matrycy zaprojektowanej na 800 kg/h, wytłaczarka wytworzy zbyt duże ciśnienie, co doprowadzi do zerwania pasm, niespójnej wielkości granulek, a nawet awarii mechanicznej. To częsty błąd, jaki popełniają nowi nabywcy: patrzą tylko na rozmiar wytłaczarki, a nie na kompatybilność całej linii. Na przykład linia do wytłaczania koncentratów kolorowych, w której wykorzystuje się małe, precyzyjne dawki pigmentu wraz z żywicą PE, ma niższą ogólną prędkość podawania (zwykle 200–500 kg/h), ponieważ systemy dozowania pigmentu wymagają wolniejszego i bardziej kontrolowanego przepływu materiału, więc mieszanie tych dwóch jest kluczem do spójnego koloru. Nasze projekty linii do wytłaczania przedmieszki kolorowej są kalibrowane specjalnie pod kątem zrównoważonego przepływu, zapobiegając nadmiernemu podawaniu, które mogłoby spowodować nierówne rozproszenie kolorów.
Następnie następuje kontrola procesu, która oddziela linię pracującą z maksymalną szybkością podawania od linii, która osiąga słabsze wyniki. Nowoczesne linie do granulacji wykorzystują systemy PLC (programowalny sterownik logiczny), które regulują prędkość podawania w czasie rzeczywistym w oparciu o ciśnienie, temperaturę i konsystencję pasma. Jeśli temperatura bębna wytłaczarki gwałtownie wzrośnie, system nieznacznie obniży prędkość podawania, aby zapobiec przegrzaniu i degradacji materiału. Jeśli woda chłodząca żyły jest zbyt ciepła, nie może wystarczająco szybko zestalić PE, co prowadzi do miękkich żył, które rozciągają się lub pękają, więc linia automatycznie zmniejszy prędkość podawania, aby dopasować ją do wydajności chłodzenia. Na przykład linia, na której pracuje czysta żywica LDPE, może osiągnąć optymalną prędkość podawania wynoszącą 1200 kg/h, ale jeśli temperatura otoczenia w warsztacie wzrośnie powyżej 30°C (86°F), wydajność układu chłodzenia spadnie i w celu uniknięcia problemów szybkość podawania będzie musiała zostać obniżona do około 1050 kg/h.
Zajmijmy się teraz częstym pytaniem: jaka jest „dobra” prędkość podawania dla linii do granulowania PE? To zależy całkowicie od Twojej operacji. Niewielki producent wytwarzający niestandardowe pelety do folii opakowaniowej może obsługiwać linię jednoślimakową z prędkością 100–300 kg/h, stawiając elastyczność ponad maksymalną prędkość. Zakrojony na dużą skalę podmiot zajmujący się recyklingiem przetwarzający dziennie 100 ton poużytkowej folii PE będzie potrzebował ciągłej linii dwuślimakowej pracującej z wydajnością 1500–2000 kg/h, aby osiągnąć założone cele w zakresie wolumenu. Nie ma „idealnej” liczby, ale istnieje liczba optymalna dla konkretnych materiałów, specyfikacji produktu i celów produkcyjnych.
To powiedziawszy, istnieje ryzyko pracy ze zbyt dużą szybkością podawania, nawet jeśli linia jest do tego technicznie zdolna. Nadmierne podawanie prowadzi do nadmiernego ścinania w wytłaczarce, co generuje więcej ciepła, niż system ogrzewania i chłodzenia cylindra jest w stanie rozproszyć. W przypadku PE, który zaczyna degradować w temperaturze około 300°C, może to powodować odbarwienie, kruchość, a nawet sieciowanie materiału, czyniąc pelety niezdatnymi do użytku zgodnie z ich przeznaczeniem. Zbyt wysoka prędkość podawania powoduje również niepotrzebne obciążenie silnika wytłaczarki, skrzyni biegów i noża granulatora, co prowadzi do częstszych awarii i wyższych długoterminowych kosztów konserwacji. Klienci zgłaszali się do nas po przeładowaniu taniej, nieskonfigurowanej linii i stwierdzili, że jakość pelletu spadła o 20%, a żywotność maszyny skróciła się o lata.
Z drugiej strony, praca ze zbyt niskim posuwem powoduje marnowanie energii. Silnik wytłaczarki nadal pobiera energię do przetwarzania małych ilości materiału, więc jednostkowe zużycie energii (kWh na kg granulatu) wzrasta, co powoduje, że produkcja jest droższa. Oznacza to również, że nie wykorzystujesz pełnej przepustowości swojej linii, co może stanowić problem w dotrzymywaniu terminów dostaw do klientów. Najlepszym rozwiązaniem jest możliwie najwyższa prędkość podawania przy jednoczesnym zachowaniu stałej jakości peletu, niskim zużyciu energii i minimalnym zużyciu sprzętu.
Jak zatem zoptymalizować szybkość podawania dla linii do granulowania PE? Najpierw zacznij od materiału: jeśli używasz przemiału, przy wyborze linii uwzględnij jego zawartość wilgoci, wielkość cząstek i poziom zanieczyszczenia. Następnie nawiąż współpracę z dostawcą, który może dostosować elementy linii – rozmiar wytłaczarki, konstrukcję ślimaka, płytę matrycy, system chłodzenia – do oczekiwanej objętości. Projektując niestandardowe linie PE, przeprowadzamy partie testowe z rzeczywistym surowcem klienta w naszym wewnętrznym ośrodku testowym, dostosowując szybkość podawania i parametry procesu, aż znajdziemy idealny punkt dla jego produktu. Na przykład klient wytwarzający granulat PE do produkcji rur potrzebuje bardzo jednolitego peletu o dużej wytrzymałości, dlatego skalibrujemy linię tak, aby działała z szybkością podawania zapewniającą 99% konsystencji pasma, nawet jeśli jest to nieco mniej niż maksymalna możliwa wydajność linii.
Należy również pamiętać, że szybkość podawania nie jest liczbą statyczną. Z biegiem czasu, gdy zdobędziesz doświadczenie w zakresie żyłki i materiałów, możesz ją nieznacznie dostosować, pod warunkiem, że będziesz uważnie monitorować jakość. Optymalna prędkość posuwu nowej żyłki może być niższa przez pierwsze kilka tygodni w miarę zużywania się ślimaka i komponentów, a następnie można ją stopniowo zwiększać w miarę płynniejszej pracy linii. Regularna konserwacja – czyszczenie zmieniacza sit, smarowanie noża granulatora, kalibracja czujników temperatury – również pomaga w utrzymaniu stałej szybkości podawania, ponieważ brudne elementy mogą ograniczać przepływ materiału.
Jako dostawca widziałem na własne oczy, jak odpowiednie ustawienie szybkości posuwu zmienia linię produkcyjną. W zeszłym roku współpracowaliśmy z małym przedsiębiorstwem zajmującym się recyklingiem tworzyw sztucznych, które korzystało z gotowej linii o wydajności 400 kg/h, ale jakość pelletu była nierówna, a rachunki za energię były ogromne. Zamieniliśmy ich niewymiarową wytłaczarkę jednoślimakową na niestandardową jednostkę dwuślimakową o konstrukcji ślimaka przyjaznej dla przemiału, skalibrowaliśmy układ chłodzenia pod kątem warunków otoczenia w warsztacie i dostosowaliśmy parametry sterownika PLC, aby odpowiadały w 100% pokonsumenckiemu materiałowi folii PE. W ciągu dwóch tygodni pracowały ze stałą prędkością 750 kg/h, a jakość peletu spełniała normy ASTM, a zużycie energii spadło o 35%. Oto skutek prawidłowego doboru dawki paszy: nie tylko więcej produktu, ale także lepszy produkt i niższe koszty.
Jeśli szukasz linii do granulowania PE lub chcesz unowocześnić swoją obecną konfigurację w celu optymalizacji szybkości podawania, warto współpracować z dostawcą, który nie tylko sprzedaje standardowy sprzęt, ale także rozumie niuanse przetwarzania PE. Nasz zespół ma dziesiątki lat doświadczenia w projektowaniu linii do każdego rodzaju PE-LDPE, HDPE, LLDPE, przemiału i mieszanek. Możemy pomóc Ci dokładnie określić, jakiej dawki podawania potrzebujesz i jak ją osiągnąć. Niezależnie od tego, czy pracujesz z PCV i potrzebujesz specjalistyLinia do granulowania PCVw przypadku małych partii, potrzebują rozwiązania do recyklingu PE w dużych ilościach lub wymagają precyzyjnej kontroli:Linia do wytłaczania kolorowych koncentratów, możemy dostosować linię do Twoich konkretnych potrzeb.
Jeśli chcesz omówić swoje cele produkcyjne, przetestować materiały lub dowiedzieć się więcej o tym, jak nasze linie mogą zoptymalizować prędkość podawania i ogólną produktywność, skontaktuj się z naszym zespołem, aby uzyskać szczegółowe konsultacje. Przeprowadzimy Cię przez każdy etap, od testowania materiałów po instalację linii i wsparcie posprzedażowe, aby mieć pewność, że Twoja linia do granulacji będzie działać najlepiej, dostarczając za każdym razem pelety o stałej, wysokiej jakości.